在机械加工行业,针对大直径、短轴向尺寸的回转工件,立车车床是一类应用广泛的加工设备,和卧式车床相比,这类设备主轴采用垂直布局,工件放置在水平工作台上,装夹环节更加方便,能够减少重型工件自重带来的装夹变形问题,很多法兰、轮毂、轴承环等盘类构件都会采用立车车床开展车削加工。市面上立车车床主要分为单柱立车与双柱立车两大类别,两者依托不同的结构设计,适配不同规格与加工需求的工件,车间采购设备时,需要结合工件尺寸、重量、加工工序以及厂房空间条件综合考量,不能只参考单一参数做出判断。
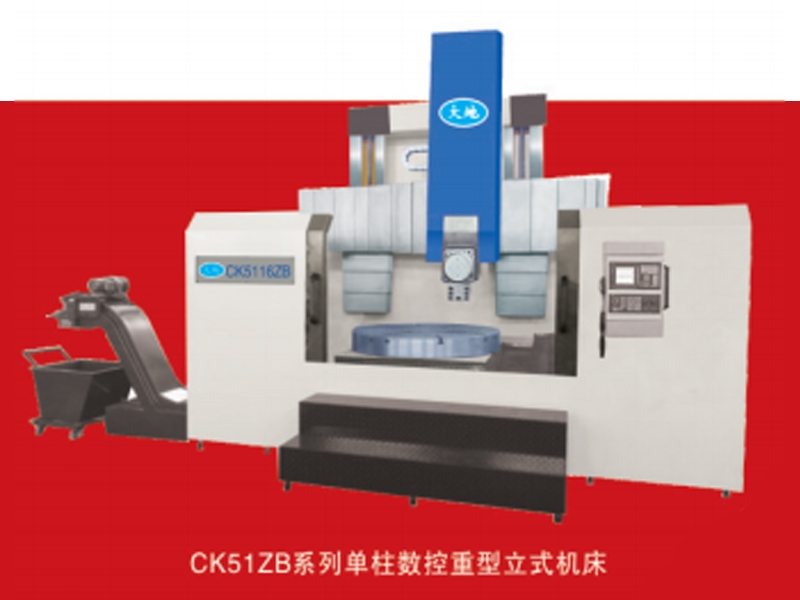
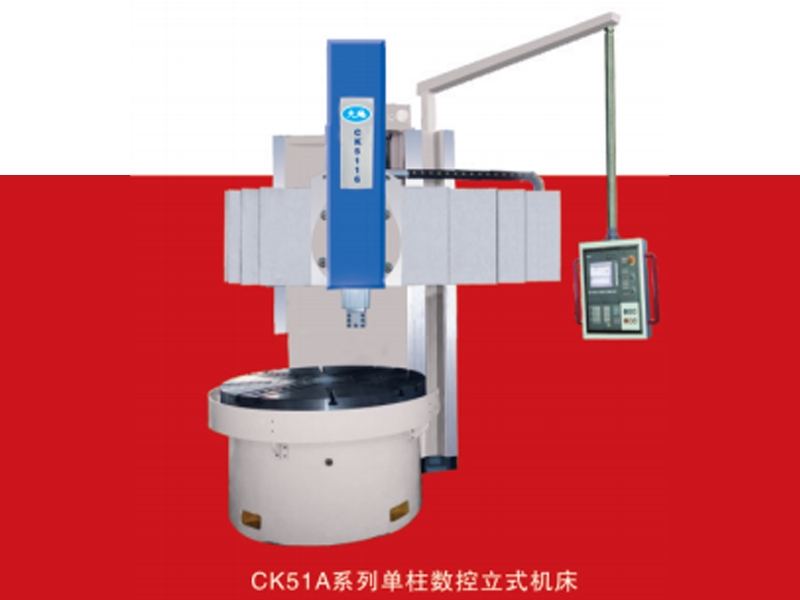
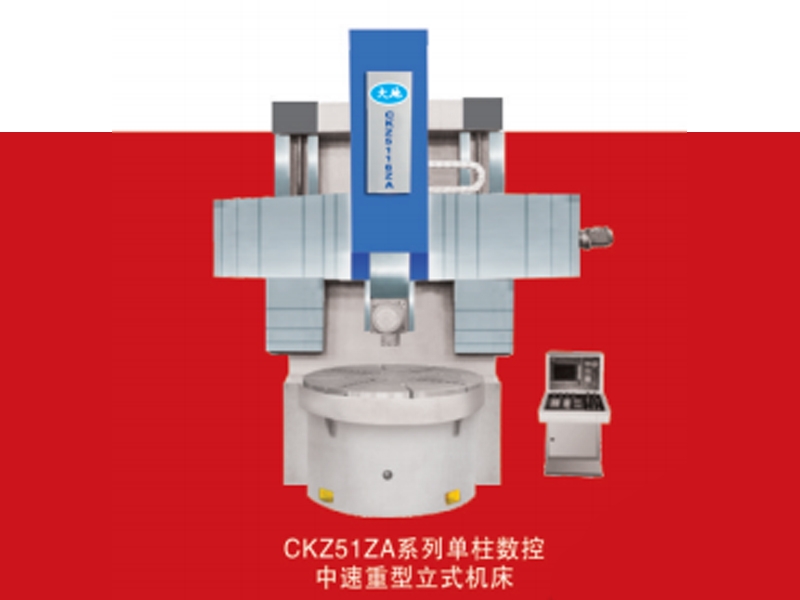
单柱立车依靠单侧立柱支撑横梁与刀架系统,整体结构相对紧凑,占用厂房面积更小,开放式的作业空间,方便操作人员进行工件吊装、找正以及刀具更换等操作。工作台承载区间适合中等规格工件,加工直径覆盖范围可以满足多数中小型机械厂日常生产需求,在泵阀配件、电机端盖、中小型齿轮坯加工场景中使用较多。设备横梁可以沿着立柱导轨实现垂直升降,刀架能够在横梁上横向移动,配合工作台旋转,完成外圆、内孔、端面、沟槽等多种车削工序,部分数控版本还可以通过程序控制实现连续多工序加工,降低人工操作带来的工作量。
双柱立车采用双立柱搭配顶梁的门式框架结构,整体框架受力更加均衡,抗切削变形能力更强,工作台承载上限更高,能够承接直径更大、重量更重的重型工件。对比单柱立车,双柱立车整体体积更大,安装时需要预留更大的场地,工件吊装设备也需要配套升级,多用于风电、重型装备、大型压力容器配件等超大盘类零部件加工。在粗加工大余量切削工况下,双柱立车稳定的结构可以维持切削状态平稳,减少切削振动对加工表面带来的影响,适合长时间连续重载切削作业。
车间在规划加工产线的时候,需要提前梳理工件的批量、尺寸范围、材料切削特性,区分单柱立车与双柱立车各自的适用边界。如果工件规格波动较大,既有中等尺寸批量件,又有少量超大重型件,也可以考虑搭配不同类型的立车车床组合布局,平衡场地成本与加工能力。日常使用过程中,不管是哪一类立车车床,都需要做好导轨润滑、工作台清洁、定期检查刀架间隙等维护工作,延长机床使用周期,保障生产稳定运行。




 辽公网安备21028302000243号
