在重型装备制造产业链里,大型环件、大型齿轮坯这类回转工件加工难度较高,立车车床凭借立式结构优势,成为这类工件加工的主力设备,行业内立车车床分为单柱立车与双柱立车两类,依托结构上的区别,适配不同规格工件,双柱立车凭借门式框架结构,在超大重型工件加工场景拥有突出的适配性。立车车床工作台水平放置,工件重量直接作用在工作台,不会像卧式车床一样,长悬臂工件出现自重弯曲,对于大直径短高度工件加工有着天然优势。
双柱立车主体由两根立柱、顶部横梁、工作台以及刀架系统组成,横梁两端都得到立柱支撑,形成封闭式框架结构,整体抗形变能力更强,承受重载切削力的时候,机床本体形变更小,切削过程更加平稳。工作台配套重载支撑结构,可以承载重量较大的工件,加工直径范围覆盖大规格环件、大型法兰、风电轴承部件等。不少双柱立车配置两组独立刀架,两组刀架可以分别完成外圆、内孔、端面切削,部分工况下同步作业,缩短单件加工周期,提升车间生产流转效率。设备自重较大,安装阶段需要进行专业地基处理,降低设备运行振动,保障长期稳定运行。
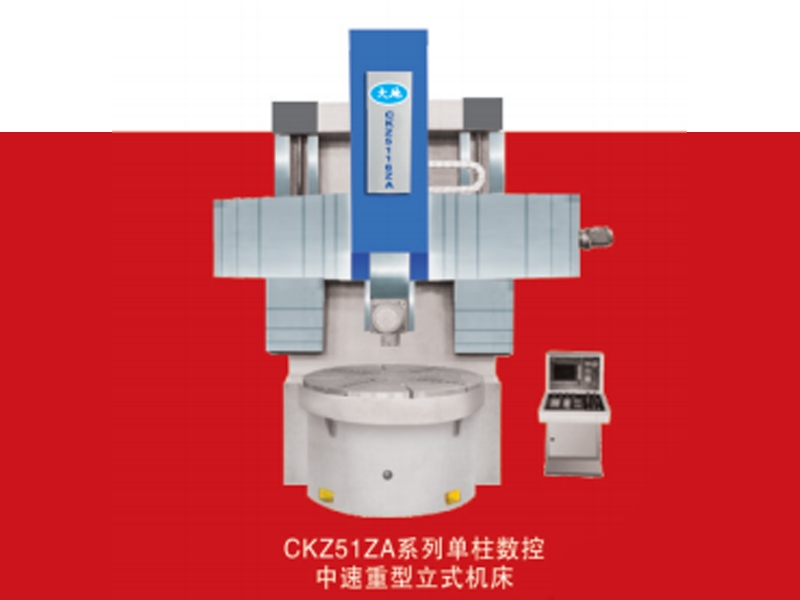
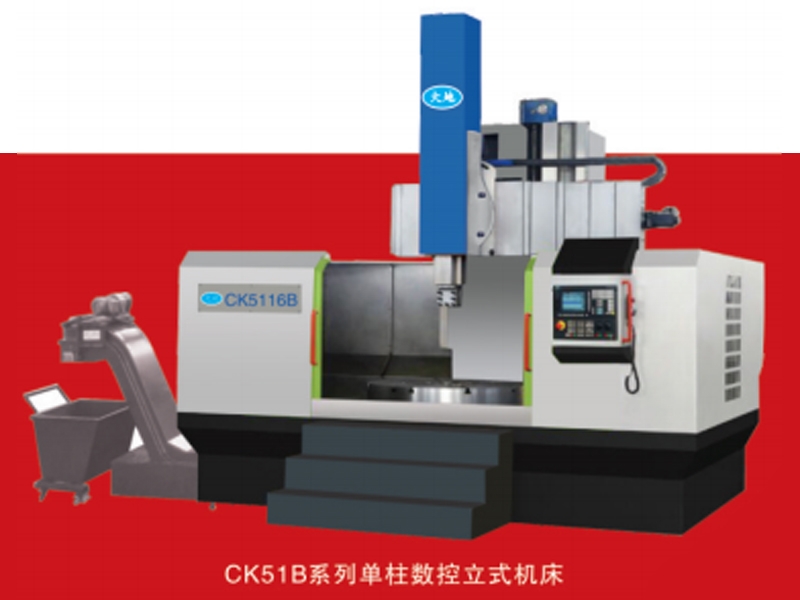
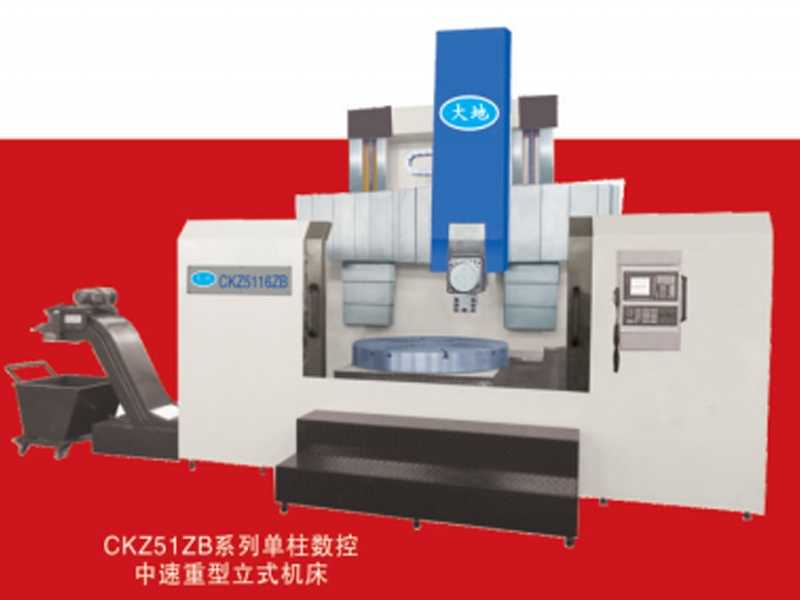
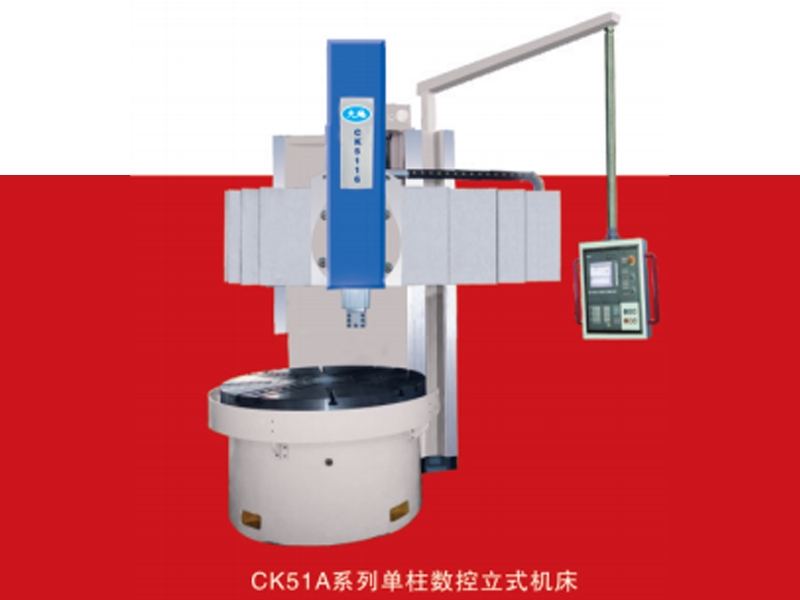
单柱立车采用单立柱悬臂横梁结构,整体刚性弱于双柱立车,但是设备占地面积更小,操作空间开阔,工件吊装、工装调试操作便捷,适合中等尺寸、中等重量盘套类零件加工。中小型加工车间场地有限时,单柱立车更容易完成布局,设备运维难度相对较低,适合泵阀配件、电机端盖、中小型法兰等工件加工,数控版本支持程序自动走刀,适配单件试制以及中等批量生产任务。对于工件尺寸稳定、批量持续的中小型盘件订单,单柱立车可以满足大部分车削工序需求。
加工企业在规划大件产线的时候,需要综合工件参数、车间吊装条件、厂房空间预算来挑选立车车床。如果工件多为超大重型环件,双柱立车会更加适配;如果工件以中等规格盘件为主,单柱立车就可以承担主要加工任务。无论使用单柱立车还是双柱立车,都要落实日常维护工作,定期清理铁屑,检查导轨磨损、液压管路状态,按时更换润滑油,减少机床损耗。合理维护能够延长立车车床使用周期,持续保障车间加工任务有序落地。




 辽公网安备21028302000243号
