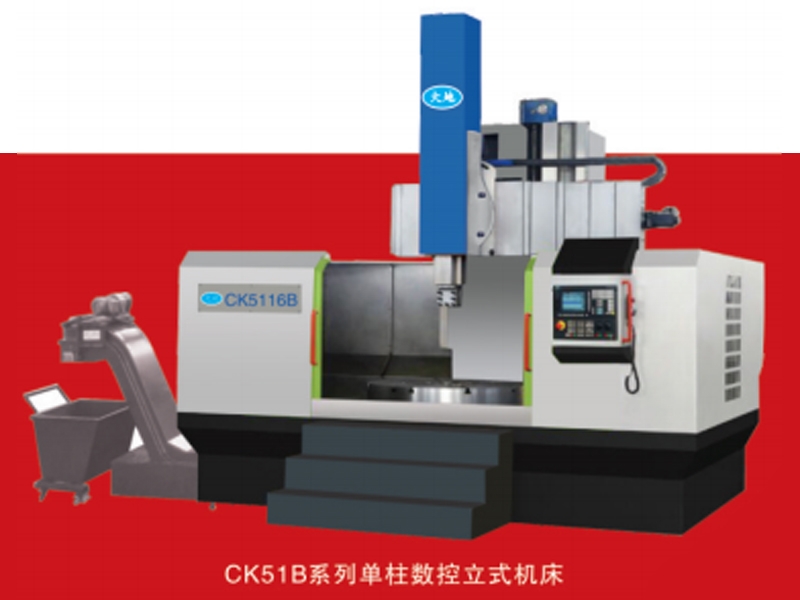
盘类、套类回转构件加工场景里,立车车床是核心加工设备,按照立柱结构区分,主要分为单柱立车和双柱立车两大品类,两类设备服务于不同工件规格,加工企业更新设备时,要跳出只看加工直径参数的思路,从工件属性、车间条件、生产模式多维度综合评估,挑选适配自身生产任务的机床。立车车床和卧式车床区别就是主轴垂直布置,工件平放于工作台,装夹找正操作简单,重型工件放置更加安全,降低大件装夹滑落风险,这也是立车车床在重型盘件加工领域持续普及的重要原因。
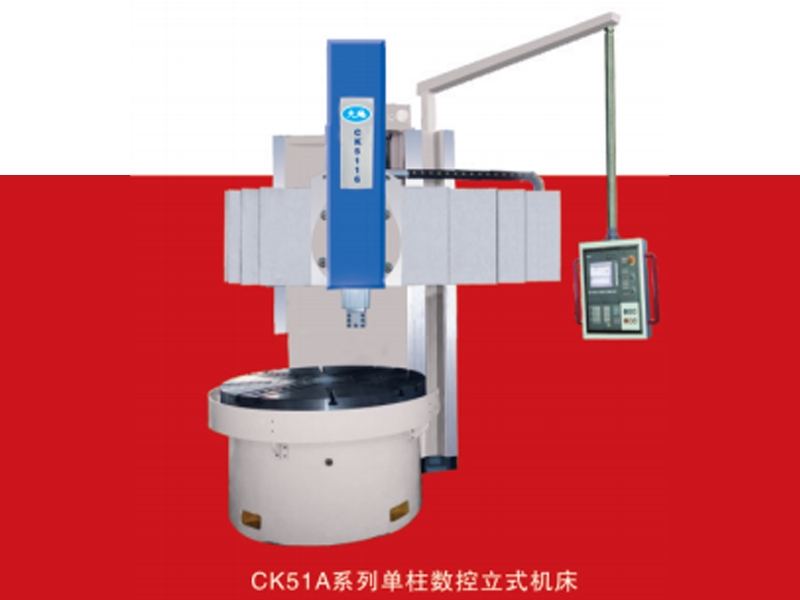
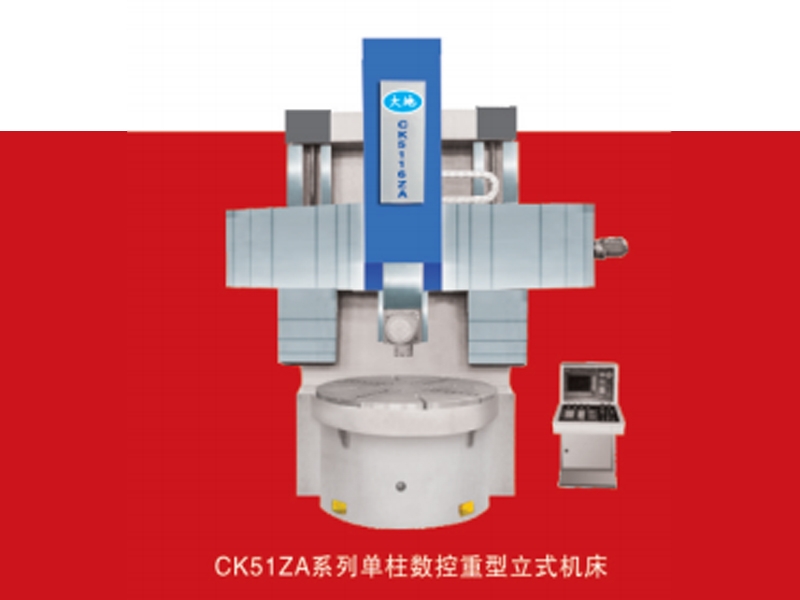
单柱立车结构设计偏向紧凑化,单根立柱承载横梁和刀架组件,设备整体占用空间小,中小型加工厂房更容易完成设备布局。开放式操作空间,方便操作人员近距离观察切削状态,工件吊装、更换工装的操作流程更加简便。工作台承载能力适配中等规格工件,加工直径覆盖常规法兰、泵阀壳体、农机配件等零部件,适合单件试制以及批量稳定生产。数控型单柱立车依靠数控系统控制进给动作,能够完成外圆、内孔、端面、倒角等复合车削工序,减少工件多次装夹带来的重复找正工作,缩短工序流转时间。
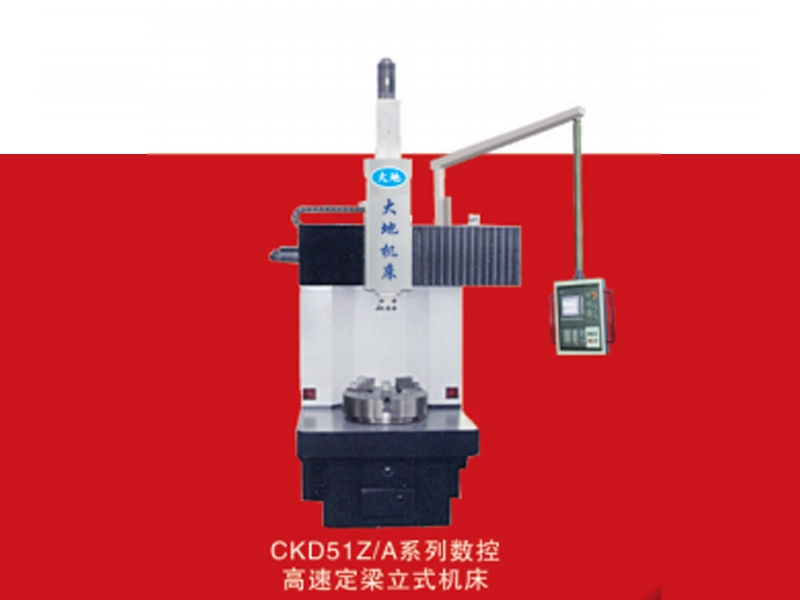
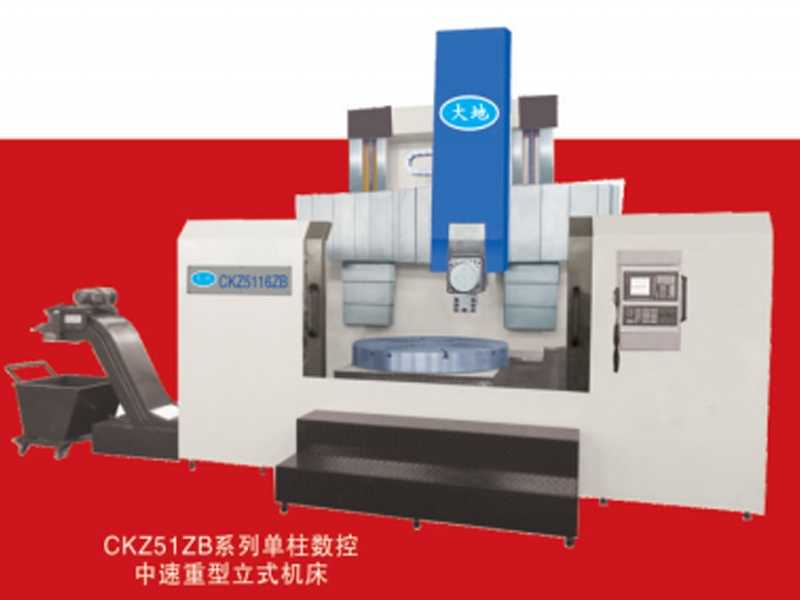
双柱立车采用门式双立柱框架结构,横梁两端固定,整体刚性表现更好,可以承受更大切削载荷,工作台承重上限更高,能够处理直径更大、重量更大的重型工件。这类设备体积较大,厂房需要预留足够安装空间与工件吊装通道,基础施工要求更高,多用于大型装备、能源设备、船舶配套构件等大件加工。部分双柱立车配备双刀架结构,可以同时对工件内外表面开展加工,优化单件加工时长,在大批量重型工件加工场景中,能够提升产线整体产出效率。
除了工件尺寸与重量,采购立车车床还要考虑后续维护便利性、备件供应情况以及车间吊装能力。如果车间工件规格跨度大,既有中等尺寸批量件,也有少量超大重型件,可以考虑搭配单柱立车和双柱立车组合使用,灵活应对不同订单需求。机床投入使用之后,需要建立常态化保养方案,定期检查导轨、刀架、工作台回转机构,及时清理切削残渣,做好润滑维护,减少零部件磨损,维持机床稳定运行状态,保障加工生产持续推进。



 辽公网安备21028302000243号
